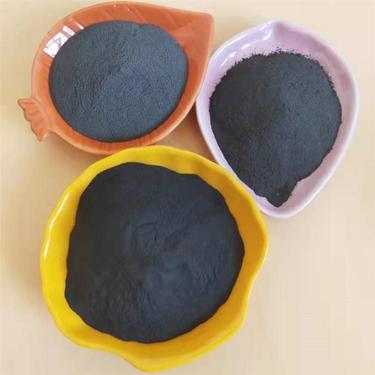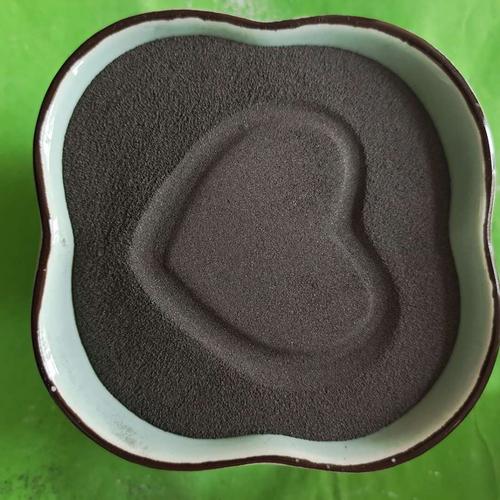
铁粉作为粉末冶金工业的基础原料,广泛应用于机械零件、汽车零部件、电子元件、化工催化剂及军工等领域。随着下游产业对铁粉纯度、粒度分布和压制性能要求的不断提高,铁粉加工技术已成为决定最终产品性能的关键环节。本文将围绕铁粉的常见加工方法、工艺要点及发展趋势展开分析。
一、铁粉的主要来源与预处理
铁粉的原料主要包括还原铁粉、雾化铁粉、羰基铁粉和电解铁粉。其中,还原铁粉多以轧钢氧化铁皮或铁精矿为原料,经固体碳还原后得到海绵铁,再经破碎、磨粉和退火处理;雾化铁粉则以废钢或纯铁为原料,通过高压水或气体雾化熔融金属液滴,快速冷却成粉末。预处理阶段通常包括除杂、干燥和筛分,以确保后续加工的一致性。
二、铁粉加工的核心工序
- 粉碎与研磨:对于还原铁粉,初破碎后需采用球磨机、棒磨机或气流磨进行细磨,控制粒度在-100目至-325目之间。研磨过程中需防止过度氧化,可通入氮气保护。
- 分级与合批:利用气流分级机或振动筛将粉末按粒径分成不同规格,再根据用户需求进行合批,以稳定化学成分和松装密度。
- 退火与还原:在氢气或分解氨气氛下,于800~1000℃进行退火,消除加工硬化、降低氧含量并提高压缩性,这是保证铁粉压制性能的关键步骤。
- 表面处理:根据需要,可对铁粉进行磷化、硅烷偶联或绝缘涂层处理,以改善其耐磨性、耐蚀性或电磁性能。
三、铁粉加工的质量控制要点
- 化学成分:严格控制碳、硫、磷、氧等杂质含量,尤其是氧含量应低于0.2%。
- 粒度分布:采用激光粒度仪监测D50和D90,确保批次间稳定性。
- 松装密度与流动性:通过霍尔流速计和松装密度仪测定,二者直接影响模具填充和压坯强度。
- 压缩性:在600MPa压力下测定压坯密度,通常要求达到6.8~7.2 g/cm³。
四、典型加工案例:水雾化铁粉生产线
以废钢为原料,经中频炉熔炼、成分调整后,采用高压水雾化(水压20~30MPa)制成粗粉。粗粉经脱水、烘干后,进入还原炉在氢气气氛下于900℃还原2小时,随后破碎、筛分并合批。该工艺生产的铁粉具有高压缩性和低杂质含量,适用于制造汽车同步器齿环、连杆等高强度结构零件。
五、发展趋势
未来铁粉加工将向精细化、复合化和绿色化方向发展:一方面,通过纳米级铁粉和包覆铁粉的开发,满足高频软磁和电磁屏蔽需求;另一方面,采用低温还原、废粉再生和余热回收技术,降低能耗与排放。增材制造专用球形铁粉的雾化工艺也将成为研究热点。
铁粉加工是一个涉及粉碎、分级、退火和表面处理等多工序的系统工程。只有严格控制每一环节的工艺参数,才能生产出高纯度、高性能的铁粉产品,从而支撑粉末冶金及相关行业的高质量发展。