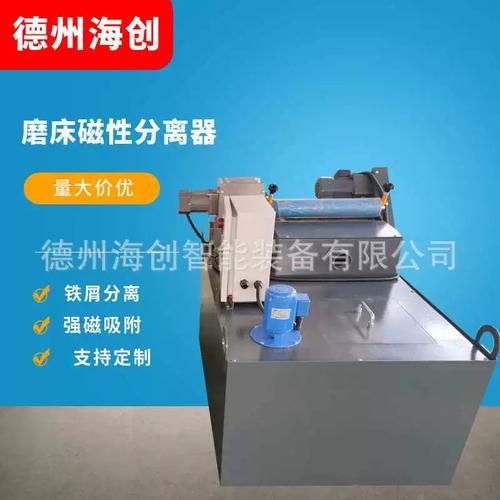
在机械加工行业中,磨床加工产生的废屑里往往混杂着铁屑、铁粉、金属碎屑以及磨削液。如何高效分离这些混合物,不仅关系到加工成本与产品质量,还直接影响磨削液的寿命和环保处理。为此,一种专门用于铁粉加工的磁性分离装置——磨床磁性分离器,成为车间必备的辅助设备。
一、为什么需要分离铁屑、铁粉和金属碎屑
磨削过程中,砂轮与工件摩擦会产生大量细小的铁粉和铁屑,它们混合在磨削液中形成污泥。若不及时分离,这些金属颗粒会:
- 划伤工件表面,降低加工精度;
- 加速磨削液变质,滋生细菌,缩短更换周期;
- 堵塞冷却管路和过滤网,增加停机维护时间;
- 增加危废处理成本,不利于环保。
因此,一套可靠的磁性分离器,能够将铁磁性物质(铁屑、铁粉)从非磁性杂物和液体中分离出来,实现铁粉加工和回用。
二、磨床磁性分离器的工作原理
磁性分离器利用永磁体(如钕铁硼)产生强磁场,当含有铁磁性碎屑的磨削液流经磁辊或磁筒时,铁屑和铁粉被吸附在磁体表面。随着磁辊旋转,吸附物被带出液面,经刮板或橡胶压辊挤压,去除大部分液体,最终落入集屑箱。非磁性杂质和洁净液体则从另一侧排出。
典型结构包括:
- 磁辊/磁筒:核心部件,由强磁块和导磁不锈钢套组成,表面磁场强度可达1000~3000高斯。
- 刮屑板:将吸附的铁粉从磁筒上剥离,防止堆积。
- 液体箱与溢流口:保证液流均匀通过磁场区域。
- 驱动电机:连续旋转,实现自动分离。
- 集屑箱:收集铁屑铁粉,便于回收利用。
三、铁粉加工中的分离装置特点与优势
针对铁粉加工这种细颗粒、易漂浮的物料,磁性分离器具有以下特点:
- 高梯度磁场:对微米级铁粉也有良好吸附效果,分离效率可达90%以上。
- 自动连续运行:无需人工频繁清理,降低劳动强度。
- 结构紧凑:可直接安装在磨床冷却液回路上,占用空间小。
- 无耗材:永磁体无需通电,不产生额外能耗。
- 保护环境:减少铁粉随液排放,降低废水处理负荷。
对于分离铁屑和金属碎屑,由于磨床产生的铁屑多为螺旋状或粉末状,磁分离器可以区分铁磁性和非铁磁性金属(如铝、铜、不锈钢等)。如果需要进一步细分,可串联滚筒筛或离心分离,但磁选仍是最经济高效的预分离手段。
四、选用与维护建议
1. 选型要点:
- 根据磨削液流量选择处理能力(常见0.5~10 m³/h);
- 根据铁粉粒度分布确认磁场强度(越细需越高强度梯度);
- 材质需耐腐蚀,如不锈钢外壳和耐油橡胶刮板;
- 考虑安装方式(法兰、支架、浸入式等)。
2. 日常维护:
- 定期检查刮屑板磨损,及时更换;
- 清理磁筒表面残留的缠绕铁屑;
- 检查集屑箱密封,防止液体渗漏;
- 每半年检查磁力衰减情况(永磁体正常衰减极低)。
五、应用场景与展望
磨床磁性分离器已广泛应用于轴承加工、刀具磨削、汽车零部件、液压件、精密仪器等行业的铁粉加工和切屑液处理。配合纸带过滤机或离心机,可组成集中过滤系统,实现磨削液循环利用。
随着磁性材料性能提升和智能监控技术引入,磁性分离器将更加节能、紧凑、自动化,并能够实时反馈铁粉分离率,帮助机械加工企业进一步降本增效。
对于机械加工行业分离铁屑、铁粉和金属碎屑的要求,磨床磁性分离器是一种可靠、高效的专用装置。它能有效净化磨削液,回收铁粉资源,保障加工质量,是铁粉加工和金属碎屑处理环节中的关键设备。